Lực siết bu lông là mô men xoắn (đơn vị N·m) mà cờ lê tác dụng lên đai ốc hoặc đầu bu lông để tạo lực căng trước trong thân bu lông. Với bu lông M16 cấp 8.8, ren thô, hệ số ma sát μ = 0,12, giá trị tra theo bảng VDI 2230:2015 là khoảng 206 N·m.
Con số này chỉ đúng với điều kiện ma sát đã nêu. Cùng một mô men, bu lông bôi mỡ MoS2 có thể căng hơn bu lông thép đen khô tới 1,7 lần.

Lực siết bu lông là gì: mô men siết, lực kẹp và đơn vị
Người làm kỹ thuật hay nói “lực siết”, nhưng đại lượng cài trên cờ lê là mô men siết T. Thứ giữ chặt mối ghép là lực căng trước F (còn gọi là lực kẹp), sinh ra khi thân bu lông bị kéo giãn đàn hồi. Hai đại lượng liên hệ bằng công thức gần đúng T = K × F × d, với d là đường kính danh nghĩa và K là hệ số mô men.
Giá trị K tham khảo là khoảng 0,2 với thép đen khô, 0,15–0,18 khi bôi dầu và 0,10–0,12 khi bôi mỡ MoS2. K không phải hằng số, vì còn đổi theo lô bu lông, lớp mạ và bề mặt tựa.
Chỉ khoảng 10–15 % mô men dùng để kéo giãn thân bu lông, tức là tạo lực kẹp. Phần còn lại thắng ma sát giữa các vòng ren và giữa đai ốc (hoặc đầu bu lông) với mặt tựa. Vì ma sát chiếm phần lớn, đổi bôi trơn là lực kẹp đổi theo: siết 100 N·m lên bu lông M12 cho F = 100 / (0,2 × 0,012) ≈ 41,7 kN khi K = 0,2, nhưng cho ≈ 69,4 kN khi K = 0,12.
Hệ quả: lực siết bu lông lấy từ bảng của bu lông khô sẽ quá lớn nếu ren được bôi thêm dầu. Bu lông có thể qua giới hạn chảy trong khi cờ lê vẫn báo đúng số.
Quy đổi đơn vị: N·m, kgf·m, lbf·ft
Bản vẽ, tem cờ lê và catalogue có thể dùng các đơn vị mô men xoắn N·m, kgf·m hoặc lbf·ft. Thiết bị đời cũ của Nhật, Hàn hay ghi kgf·m (1 kgf·m = 9,80665 N·m), thiết bị Mỹ ghi lbf·ft (1 lbf·ft = 1,3558 N·m).
| N·m | kgf·m | lbf·ft |
|---|---|---|
| 10 | 1,02 | 7,4 |
| 50 | 5,10 | 36,9 |
| 100 | 10,2 | 73,8 |
| 200 | 20,4 | 147,5 |
| 1.000 | 102,0 | 737,6 |
Nhầm kgf·m với N·m làm lực siết bu lông sai gần 10 lần: 20 kgf·m tương đương khoảng 196 N·m.
Bảng lực siết bu lông M6–M30 theo cấp bền 8.8, 10.9, 12.9
Bảng lực siết bu lông dưới đây lấy theo bảng VDI 2230 Blatt 1 (bản 2015) do Bossard công bố. Các số chỉ có nghĩa khi đủ các điều kiện sau:
- Ren hệ mét thô (ISO 261, ISO 262), bu lông lục giác ISO 4014/ISO 4017 hoặc đầu trụ ISO 4762, lỗ bu lông loại trung bình theo ISO 273.
- Hệ số ma sát tổng μ = 0,12, dùng chung cho ren và mặt tựa (bu lông mới, bôi nhẹ như khi xuất xưởng). Cột inox tính ở μ = 0,10.
- Ứng suất tương đương trong thân bu lông lúc siết (kéo cộng xoắn) bằng 90 % giới hạn chảy Rp0,2. Đây là mô men tối đa, chưa có hệ số an toàn.
Cột đầu là cấp bền 8.8 (Rp0,2 tối thiểu 640 MPa với d ≤ 16 mm, 660 MPa với d > 16 mm theo ISO 898-1:2013). Cấp 10.9 có Rp0,2 tối thiểu 940 MPa và cấp 12.9 có 1.100 MPa, nên mô men tăng tương ứng.
| Cỡ ren | Bước ren thô (mm) | 8.8 (N·m) | 10.9 (N·m) | 12.9 (N·m) | A2-70 (N·m, μ = 0,10) |
|---|---|---|---|---|---|
| M6 | 1 | 10,1 | 14,9 | 17,4 | 6,3 |
| M8 | 1,25 | 24,6 | 36,1 | 42,2 | 15,2 |
| M10 | 1,5 | 48 | 71 | 83 | 30 |
| M12 | 1,75 | 84 | 123 | 144 | 51 |
| M16 | 2 | 206 | 302 | 354 | 126 |
| M20 | 2,5 | 415 | 592 | 692 | 247 |
| M24 | 3 | 714 | 1.017 | 1.190 | 426 |
| M30 | 3,5 | 1.428 | 2.033 | 2.380 | – |
Bảng chỉ áp dụng cho ren thô. Với ren mịn như M16×1,5, lực siết bu lông cao hơn ren thô khoảng 4–10 % vì tiết diện chịu kéo lớn hơn nên lực kẹp cho phép lớn hơn. Hãy tra bảng ren mịn riêng.
Vì sao các bảng tra chênh nhau khoảng 5–6 %
Một số catalogue cũ cũng ghi VDI 2230 và μ = 0,12 nhưng cho số thấp hơn bảng trên khoảng 5–6 %: cấp 8.8 M16 là 194 N·m (so với 206), M20 là 392 (415), M24 là 673 (714). Nguyên nhân là khác bản VDI 2230 và giả thiết tính (tiết diện, đường kính mặt tựa, làm tròn).
Hãy ghi rõ bảng nào được chọn và dùng nhất quán cho cả mối ghép.
Cỡ cờ lê theo cỡ ren
Khoảng cách hai mặt phẳng của đầu lục giác theo ISO 4014 là: M6 10 mm, M8 13 mm, M10 16 mm, M12 18 mm, M16 24 mm, M20 30 mm, M24 36 mm, M30 46 mm. DIN 931 cũ dùng 17 mm cho M10 và 19 mm cho M12. Kích thước khác tra tại bảng tra bu lông lục giác.
Ma sát làm thay đổi lực siết bu lông: bôi trơn, vòng đệm, mạ kẽm, inox
Khi μ giảm, cùng một lực siết bu lông sinh lực kẹp lớn hơn. Với M16 cấp 8.8, mô men để đạt 90 % giới hạn chảy là khoảng 152 N·m ở μ = 0,08, 180 N·m ở μ = 0,10, 206 N·m ở μ = 0,12 và 230 N·m ở μ = 0,14. Nếu bu lông bôi trơn tốt (μ ≈ 0,08) mà vẫn siết 206 N·m, ứng suất vượt mức 90 % giới hạn chảy và bu lông có thể bị chảy.
Mặt tựa là nơi tiêu hao một phần lớn lực siết bu lông. Một vòng đệm phẳng bằng thép cứng giữ μ mặt tựa ổn định, vì đai ốc không cào vào thép mềm hay lớp sơn. Vòng đệm vênh hoặc vòng có răng làm đổi ma sát, nên chỉ dùng khi bản vẽ yêu cầu.
Bu lông mạ kẽm điện phân không phủ lớp bôi trơn có ma sát ren cao và phân tán hơn thép đen bôi dầu, nên lực siết bu lông theo bảng μ = 0,12 cho lực kẹp thấp hơn dự kiến. Nhiều tài liệu lấy μ khoảng 0,14.
Cấp 10.9 và 12.9 còn có rủi ro giòn hydro khi mạ. Tẩy axit và mạ điện sinh nguyên tử hydro, chúng khuếch tán vào thép độ bền cao và tập trung ở chân ren nơi ứng suất kéo lớn nhất. Bu lông có thể nứt trễ vài giờ đến vài ngày sau khi siết, nên 10.9 mạ điện phải được nung khử hydro ngay sau mạ (ISO 4042) và 12.9 thường tránh mạ điện. Nung khử hydro chỉ giảm, không loại bỏ hoàn toàn rủi ro.
Bu lông inox A2-70: mô men thấp hơn và dễ kẹt ren
Inox A2-70 có Rp0,2 tối thiểu 450 MPa (ISO 3506-1:2020), thấp hơn 640 MPa của cấp 8.8, nên mô men cho phép nhỏ hơn: M16 khoảng 126 N·m (μ = 0,10) so với 206 N·m (μ = 0,12). Đừng lấy lực siết bu lông của thép 8.8 để siết bu lông inox.
Kẹt ren (galling) xảy ra vì lớp oxit crom thụ động trên inox rất mỏng. Khi hai mặt ren trượt dưới tải, lớp oxit bong ra và kim loại trần hàn nguội vào nhau.
Cách phòng: bôi mỡ chống kẹt lên ren, siết chậm, tránh súng siết tốc độ cao vì nhiệt tăng nhanh làm ren dễ kẹt.
Ví dụ tính lực siết bu lông M16 cấp 8.8
Lực kẹp mục tiêu thường là 70–75 % tải thử. VDI 2230 cho phép tới 90 % ứng suất tương đương tại μ cho trước, nên bảng trên cao hơn mức 70 %. Ví dụ dưới đây tính lực siết bu lông cho bu lông M16 cấp 8.8, ren bước 2 mm, và đối chiếu với bảng:
- Diện tích chịu kéo As = 157 mm². Ứng suất thử cấp 8.8 theo ISO 898-1:2013 là 580 MPa, nên tải thử = 157 × 580 ≈ 91 kN.
- Lực kẹp mục tiêu 70 %: F = 0,7 × 91 ≈ 63,7 kN.
- Thép đen khô, K = 0,2: T = 0,2 × 63.700 × 0,016 ≈ 204 N·m.
- Đối chiếu bảng: 206 N·m ở μ = 0,12 cho lực kẹp 80,9 kN, tức khoảng 89 % tải thử. Hệ số K tương ứng là 206 / (80.900 × 0,016) ≈ 0,16.
Hai mô men gần nhau (204 và 206 N·m) nhưng lực kẹp khác hẳn: 63,7 kN nếu ren khô (K = 0,2) và 80,9 kN nếu ren ở μ = 0,12 (K ≈ 0,16). Một số tài liệu ghi ứng suất thử 600 MPa (tải thử ≈ 94 kN); đó là giá trị của cấp 8.8 với d > 16 mm, không áp dụng cho M16.
Cách siết đúng lực siết bu lông bằng cờ lê lực
Chọn cờ lê lực
- Cờ lê lực kiểu click: cài giá trị trên cán, kêu “tách” khi đạt mô men. Khi cất phải xả lò xo về mức thấp nhất.
- Cờ lê lực kim: đọc mô men trên mặt đồng hồ, bền, nhưng phải nhìn thẳng mặt kim để tránh đọc lệch.
- Cờ lê lực điện tử: hiển thị số, cảnh báo khi đạt mô men, lưu số liệu cho hồ sơ nghiệm thu.
Cờ lê chất lượng tốt có sai số khoảng ±3–4 % trong dải sử dụng; ISO 6789-1:2017 cho phép ±4 % với cờ lê click thông dụng trên 10 N·m và tới ±6 % với một số loại khác. Để lực siết bu lông đúng giá trị, chọn cờ lê có mô men cần siết nằm trong khoảng 20–100 % thang đo và hiệu chuẩn định kỳ (nếu cơ sở không tự quy định, ISO 6789:2017 lấy chu kỳ 12 tháng hoặc 5.000 lần siết).
Quy trình siết lực siết bu lông 3 bước: 30 % – 70 % – 100 %
- Làm sạch ren, thử đai ốc quay trơn bằng tay, bôi trơn đúng điều kiện bảng đang dùng.
- Siết tay đến khi mặt tựa chạm vật được ghép.
- Vòng 1 ở 30 % mô men đích, vòng 2 ở 70 %, vòng 3 ở 100 %, rồi một vòng kiểm tra ở 100 % đến khi đai ốc không xoay thêm.
Chia bước vì lực siết bu lông ở các bu lông cùng kẹp một mối ghép ảnh hưởng lẫn nhau: siết bu lông này làm vật ghép biến dạng và giảm lực ở bu lông bên cạnh.
Phương pháp mô men, góc xoay và kiểm tra
Đặt lực siết bu lông theo mô men là cách phổ biến nhất vì đơn giản, nhưng lực kẹp phân tán lớn do ma sát không biết trước. Phương pháp góc xoay siết đến mô men ban đầu rồi quay thêm một góc xác định, ít phụ thuộc ma sát hơn nhưng cần quy trình của nhà thiết kế. Kiểm tra lại bằng cờ lê trên bu lông đã siết chỉ cho số gần đúng, vì ma sát tĩnh lớn hơn ma sát lúc siết; nên vạch dấu sơn sau khi siết để phát hiện đai ốc bị xoay.
Trình tự siết bu lông mặt bích và mô men theo loại gioăng
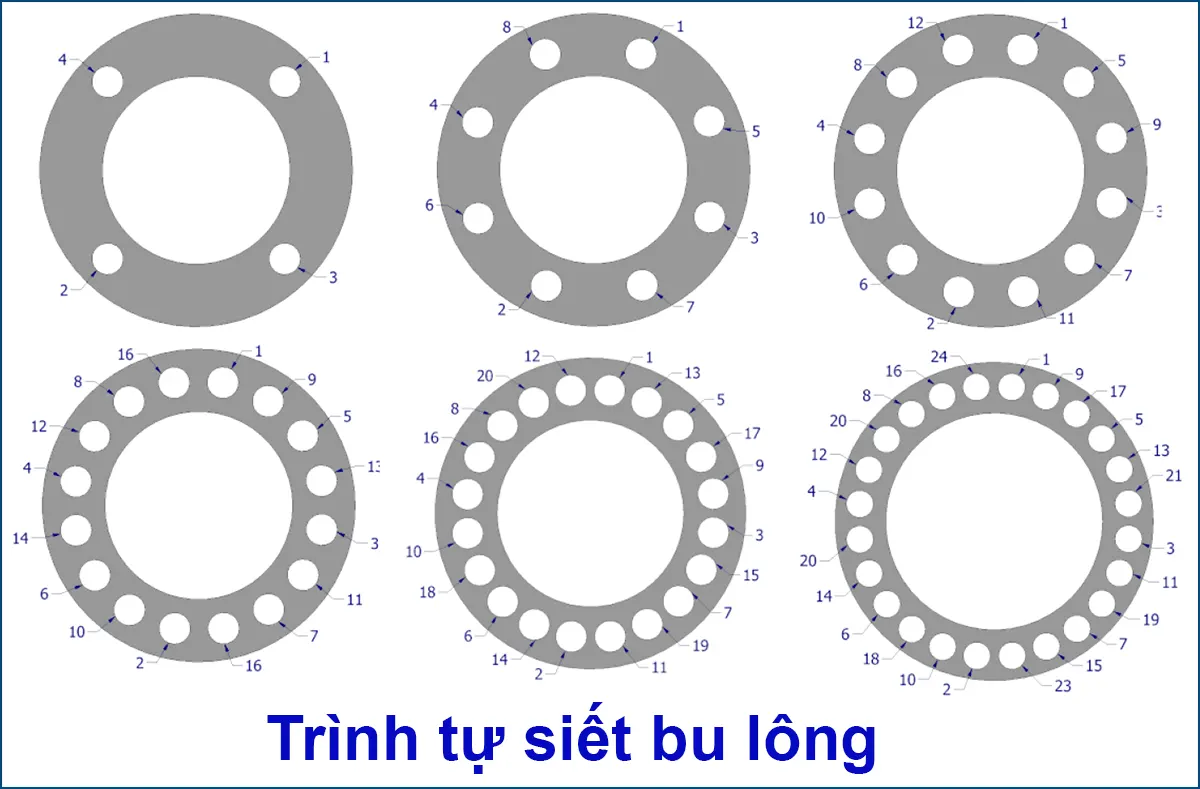
Khi lắp đường ống, mặt bích phải ép đều lên gioăng. Siết lần lượt theo vòng tròn làm một phía bích nghiêng, gioăng bị ép lệch và rò. Cách làm đúng là siết chéo theo hình sao, tham khảo ASME PCC-1.
Với bích 8 bu lông đánh số 1 đến 8 theo chu vi, thứ tự chéo là 1-5-3-7-2-6-4-8. Mỗi vòng đều đi hết thứ tự này trước khi chuyển sang vòng sau.
- Vòng 1: khoảng 20–30 % mô men đích, theo thứ tự chéo.
- Vòng 2: khoảng 50–70 % mô men đích, theo thứ tự chéo.
- Vòng 3: 100 % mô men đích, theo thứ tự chéo.
- Vòng 4 (kiểm tra): 100 % mô men đích, đi lần lượt từng bu lông theo chiều kim đồng hồ, lặp lại đến khi đai ốc không xoay thêm.
Các tỷ lệ trên cần đối chiếu với quy trình của dự án. Ba vòng tăng dần có lý do vật lý: gioăng nén dần và các bu lông kéo lực lẫn nhau, nên vòng cuối theo chiều kim đồng hồ bù lại phần lực đã tụt.
Gioăng mềm cần lực siết bu lông thấp hơn
Lực siết bu lông của bích không lấy từ bảng thép 8.8 ở trên, vì giới hạn là ứng suất cho phép của gioăng chứ không phải giới hạn chảy bu lông. Gioăng cao su và PTFE chịu nén thấp: ép quá lực làm gioăng tràn vào lòng ống, PTFE còn chảy nguội (creep) nên lực kẹp tụt dần. Mô men đích lấy từ nhà sản xuất gioăng.
Van bướm wafer: siết đều để không lệch đĩa
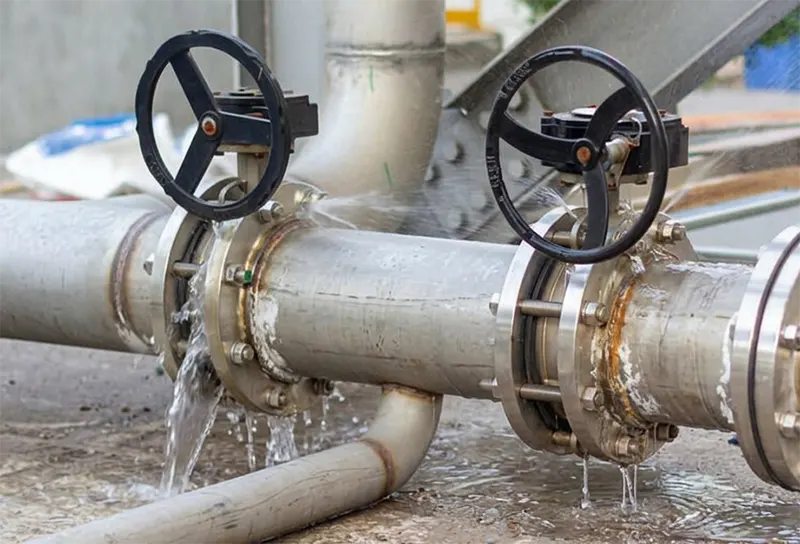
Van bướm wafer được kẹp giữa hai mặt bích bằng bu lông xuyên suốt. Siết lệch làm thân van bị uốn, đĩa chạm ống hoặc kẹt khi đóng mở. Hãy để đĩa hé mở theo hướng dẫn của hãng, siết chéo từng bước nhỏ và đóng mở thử bằng tay trước vòng cuối. Van có lót cao su phủ mặt bích thường không cần gioăng rời.
Hậu quả khi lực siết bu lông thiếu hoặc quá mức
Lực siết bu lông thiếu: lỏng, rò, mỏi
Lực kẹp nhỏ làm mối ghép trượt khi chịu tải ngang hoặc rung, đai ốc quay ngược và tự nới. Gioăng không đủ ứng suất ép nên rò. Bu lông cũng bị mỏi: khi lực kẹp lớn, vật ghép cứng hơn bu lông nên bu lông chỉ nhận một phần nhỏ tải thay đổi; khi lực kẹp thấp, biên độ ứng suất tăng và vết nứt mỏi phát triển ở chân ren.
Lực siết bu lông quá lớn: chảy, đứt, cháy ren, nứt bích
- Bu lông vượt giới hạn chảy bị giãn dài vĩnh viễn và mất lực kẹp; siết tiếp sẽ đứt, thường ở vòng ren chịu tải đầu tiên.
- Cháy ren: ren đai ốc hoặc ren lỗ tarô bị tróc, đặc biệt ở vật liệu mềm (nhôm, gang) hoặc khi ren bị kẹt.
- Mặt bích gang giòn, chịu kéo kém: siết lệch hoặc quá lực làm bích nứt ở vùng lỗ bu lông, thường chỉ lộ ra khi cấp áp.
- Gioăng bị ép bẹp, mất đàn hồi nên không bù được giãn nở nhiệt và rò khi nhiệt độ dao động.
Chọn bu lông và tra lực siết khi cần hỗ trợ
Bảng lực siết bu lông trong bài là giá trị tham khảo ở μ = 0,12 cho thép và μ = 0,10 cho inox. Khi bản vẽ hoặc nhà sản xuất thiết bị có mô men riêng, hãy theo đó. Với neo bê tông bằng bu lông nở và bu lông hóa chất, mô men lắp đặt lấy theo tài liệu của hãng neo, không lấy từ bảng thép. Viva hỗ trợ xác định ren và cỡ bu lông khi khách gửi ảnh hoặc mang mẫu đến Số 20, Ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội.
Các bài về cấp bền, bước ren và đai ốc nằm trong tài liệu ren và bu lông.
Địa chỉ: Số 20 ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội
Phụ trách kinh doanh: Miss Hoa
Câu hỏi thường gặp về lực siết bu lông
Lực siết bu lông M16 cấp 8.8 là bao nhiêu?
Ở μ = 0,12, bảng VDI 2230:2015 cho khoảng 206 N·m (một số catalogue cũ ghi 194 N·m). Tính theo K = 0,2 và lực kẹp 70 % tải thử ra khoảng 204 N·m. Giá trị đúng phụ thuộc bôi trơn và quy định của nhà thiết kế.
Lực siết bu lông có phải là mô men siết không?
Không hoàn toàn. Cờ lê đặt mô men siết T tính bằng N·m, còn thứ giữ mối ghép là lực kẹp F tính bằng kN. Chỉ khoảng 10–15 % mô men dùng để kéo giãn bu lông tạo lực kẹp; phần còn lại thắng ma sát ren và mặt tựa.
Bôi dầu hoặc mỡ vào ren thì có phải giảm lực siết bu lông không?
Có, cần giảm mô men. Bôi trơn làm giảm ma sát, nên cùng một mô men cho lực kẹp lớn hơn và có thể vượt giới hạn chảy. Cần dùng mô men ứng với μ của tình trạng bôi trơn thực tế, theo công bố của nhà sản xuất.
Cờ lê lực có cần hiệu chuẩn không?
Có. Lò xo và cơ cấu cơ khí trôi theo thời gian và số lần dùng. Nếu không có quy định riêng, ISO 6789:2017 lấy chu kỳ 12 tháng hoặc 5.000 lần siết, và sau khi cờ lê bị rơi hoặc quá tải.
Siết bu lông mặt bích theo thứ tự nào?
Siết chéo theo hình sao qua các vòng khoảng 20–30 %, 50–70 % và 100 % mô men đích, rồi một vòng kiểm tra 100 % theo chiều kim đồng hồ đến khi đai ốc không xoay thêm (tham khảo ASME PCC-1).