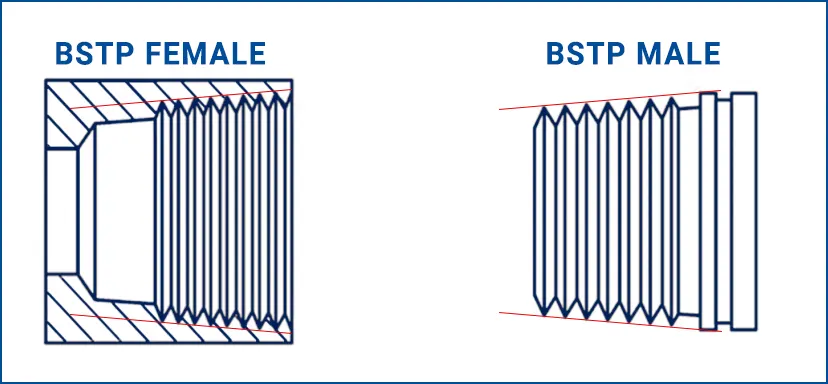
Ren côn là ren cắt trên mặt côn, đường kính giảm dần về đầu ren theo độ côn 1:16, nên vặn càng sâu thì các vòng ren càng ép chặt vào nhau. Nhờ đó ren côn tự làm kín được trên chính ren, khác với ren thẳng (còn gọi là ren song song) có đường kính không đổi và phải kín bằng gioăng hoặc vòng đệm.
Ren côn là một nhóm trong hệ các loại ren ống, và cũng là nhóm dễ lắp sai nhất: ký hiệu R, Rc, Rp, G, NPT nhìn gần giống nhau nhưng ghép sai là rò. Dưới đây là định nghĩa, cơ chế làm kín, bảng ký hiệu, cách nhận biết ngoài hiện trường, lực siết và các lỗi thường gặp.

Ren côn là gì
Ren côn (ren cắt trên mặt côn) có đường kính đỉnh ren thay đổi đều dọc chiều dài. Độ côn chuẩn của ren ống BSPT và NPT là 1:16 trên đường kính: cứ 16 mm chiều dài thì đường kính đổi 1 mm. Mỗi bên nghiêng 1/32 nên góc nửa côn bằng arctan(1/32), khoảng 1°47′.
Ren thẳng có đường kính đỉnh và chân ren không đổi suốt dải ren. Trong cùng một hệ (ví dụ R và G cùng góc 55°), hai loại có cùng hình dạng răng ở mặt cắt dọc trục, chỉ khác ở chỗ đường bao của đỉnh ren là đường song song với trục hay là đường nghiêng.
Ren côn làm kín như thế nào
Khi ren côn ngoài vặn vào ren côn trong (hoặc ren trong thẳng Rp), đường kính ren ngoài lớn dần cho tới lúc các sườn ren chạm nhau. Siết thêm, sườn ren bị ép, biến dạng đàn hồi và một phần dẻo cục bộ, tạo đường tiếp xúc liên tục chặn đường rò chạy theo rãnh xoắn của ren. Độ kín tăng theo độ ăn ren, không dựa vào một mặt tựa riêng.
Cái giá của cơ chế nêm là lực hướng kính ép nở thành ren trong, nên phụ kiện gang dễ nứt khi siết quá tay.
Với ren R (ISO 7-1) và NPT, dung sai cho phép còn khe nhỏ giữa đỉnh và chân ren. Khe này nối thành một đường xoắn từ trong ra ngoài, nên cần băng tan hoặc keo lấp. Ren Dryseal NPTF (ASME B1.20.3) khác ở chỗ đỉnh và chân ren được dung sai để chạm nhau và biến dạng khi siết, loại bỏ đường xoắn nên kín khô, không cần chất làm kín. Ghép NPTF với NPT vẫn vặn được, nhưng mối nối chỉ kín như ren NPT thường.
Ký hiệu ren côn và ren thẳng: R, Rc, Rp, G, NPT
R, Rc và Rp theo ISO 7-1 và EN 10226
ISO 7-1 quy định các ren ống làm kín trên chính ren, góc ren 55°. R là ren côn ngoài, Rc là ren côn trong, Rp là ren thẳng trong dùng để ghép với ren R. Ở châu Âu các ren này nằm trong EN 10226: phần 1 cho cặp R với Rp, phần 2 cho cặp R với Rc.
Trong ký hiệu R1/2 hay Rc1/2, số 1/2 là cỡ danh nghĩa, không phải đường kính. Đường kính ngoài thật của ren R1/2 tại mặt phẳng chuẩn là 20,955 mm; muốn đối chiếu các cỡ khác, xem bảng kích thước ren ống theo inch và phi.
G theo ISO 228-1: ren thẳng không làm kín trên ren
G là ren ống song song theo ISO 228-1, góc ren 55°. Tiêu chuẩn này ghi rõ ren G dùng để lắp ghép cơ khí, không dùng để tạo mối nối kín áp trên ren. Ren G ngoài có hai cấp dung sai là A và B (ví dụ G1/2 A), ren G trong chỉ có một cấp. Cấp B có dung sai đường kính trung bình rộng gấp đôi cấp A (với G1/2 là 0,284 mm so với 0,142 mm) và cùng giới hạn trên, nên ren cấp B có thể lắp lỏng hơn.
NPT, NPS ở Mỹ và PT, PS, PF ở Nhật
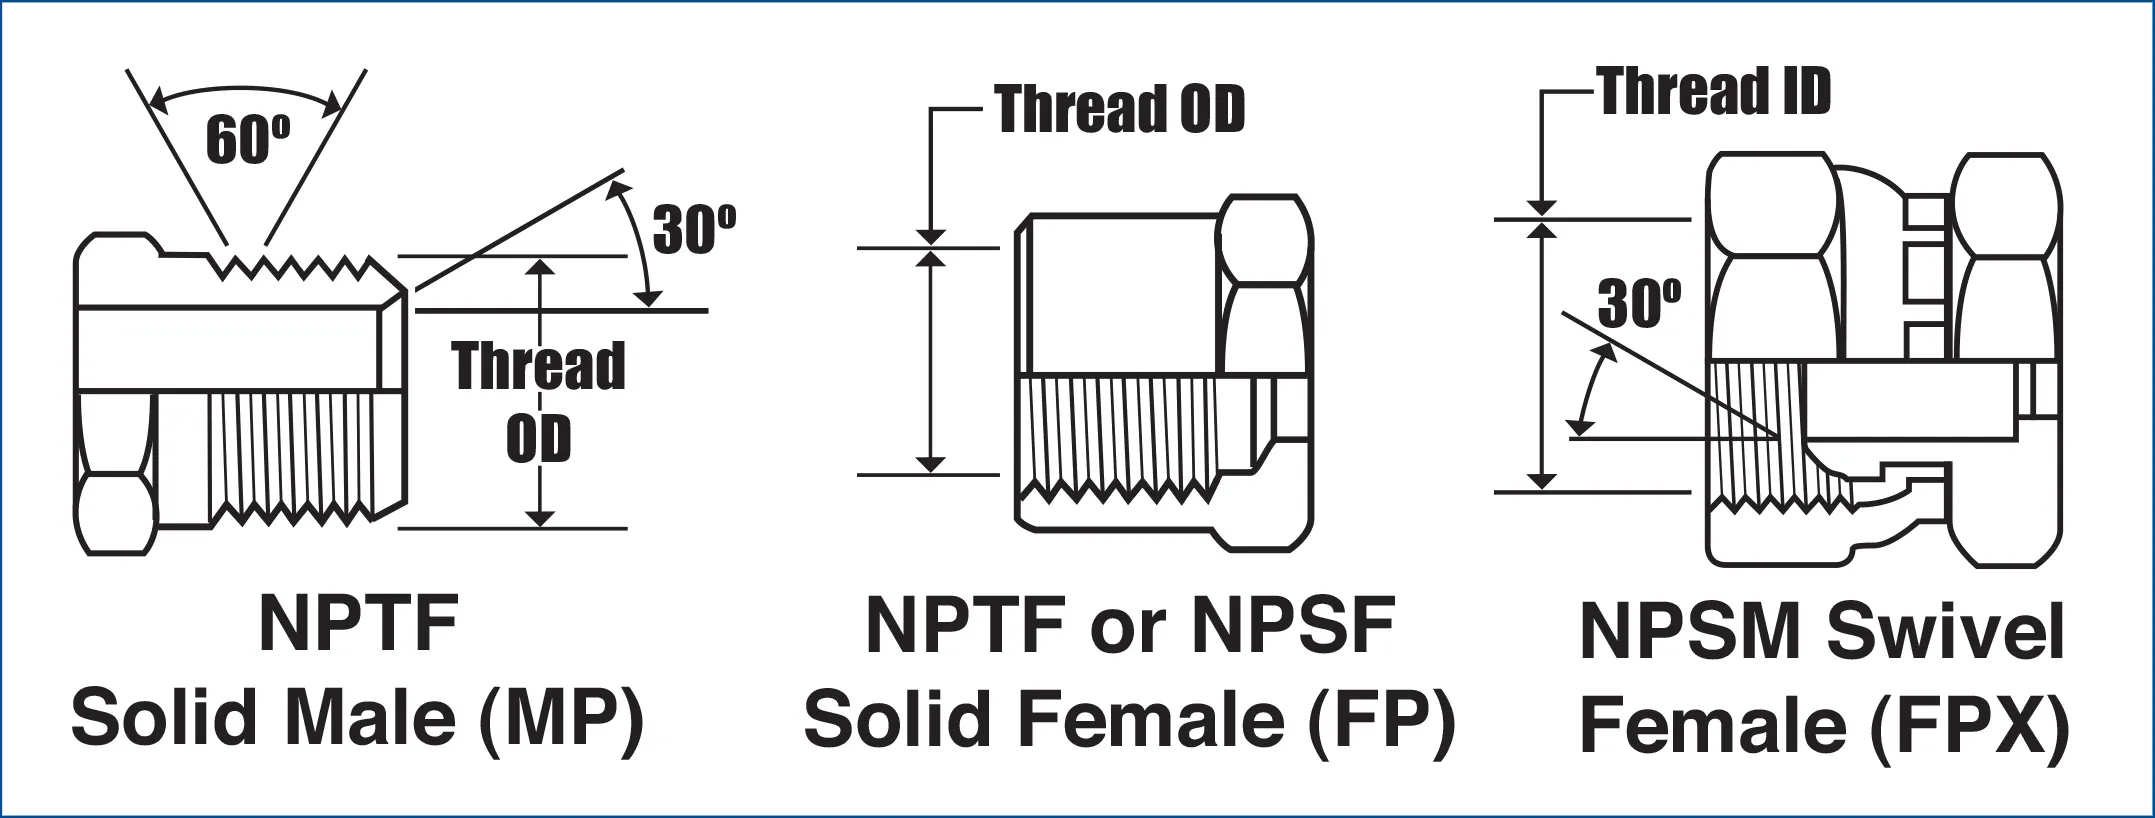
Ở Mỹ, ASME B1.20.1 quy định NPT (ren côn, góc ren 60°) và các ren thẳng NPSC, NPSM, NPSL. Chữ S trong NPS là Straight, tức ren thẳng. Ren Nhật theo JIS B 0203 và B 0202 dùng ký hiệu PT (côn, tương ứng R và Rc), PS (trong thẳng, tương ứng Rp) và PF (thẳng, tương ứng G); các bản JIS mới đã chuyển sang ký hiệu R, Rc, Rp, G như ISO.
| Ký hiệu | Tiêu chuẩn | Xuất xứ | Côn hay thẳng | Góc ren | Cách làm kín |
|---|---|---|---|---|---|
| R | ISO 7-1, EN 10226 | Quốc tế, châu Âu | Côn, ren ngoài | 55° | Trên ren, kèm chất làm kín |
| Rc | ISO 7-1, EN 10226-2 | Quốc tế, châu Âu | Côn, ren trong | 55° | Trên ren |
| Rp | ISO 7-1, EN 10226-1 | Quốc tế, châu Âu | Thẳng, ren trong | 55° | Ghép với R, kín trên ren |
| G | ISO 228-1 | Quốc tế, châu Âu | Thẳng | 55° | Gioăng ở mặt tựa |
| NPT | ASME B1.20.1 | Mỹ | Côn | 60° | Trên ren, kèm chất làm kín |
| NPSM | ASME B1.20.1 | Mỹ | Thẳng | 60° | Mặt tựa hoặc gioăng, không kín trên ren |
| PT | JIS B 0203 | Nhật | Côn | 55° | Trên ren |
| PS | JIS B 0203 | Nhật | Thẳng, ren trong | 55° | Ghép với PT |
| PF | JIS B 0202 | Nhật | Thẳng | 55° | Gioăng ở mặt tựa |
Ren thẳng (G, Rp) làm kín ra sao
Ren thẳng không có hiệu ứng nêm nên các sườn ren chỉ chạm nhẹ, rãnh xoắn vẫn thông từ trong ra ngoài. Độ kín nằm ở gờ phụ kiện ép lên vòng đệm. Mặt tựa phải phẳng, vuông góc với trục ren và vòng đệm phải đúng vật liệu; các loại vòng đệm làm kín ở mặt tựa gồm gioăng phẳng, vòng đệm có lớp cao su liên kết (bonded seal) và O-ring.
Ưu điểm: tháo lắp nhiều lần không biến dạng ren, độ kín không phụ thuộc số vòng vặn, hợp với áp cao. Đổi lại, mặt tựa phải gia công đúng và phải thay vòng đệm sau mỗi lần tháo.
Rp là trường hợp riêng: ren trong thẳng nhưng được dùng để làm kín trên ren khi ghép với R. Vì ren trong thẳng, chỉ một phần sườn ren chạm ren ngoài côn, nên mối ghép R với Rp thường phải dùng kèm chất làm kín mới bảo đảm kín áp.
Ghép ren côn với ren thẳng: tổ hợp nào dùng được
| Ren ngoài | Ren trong | Kết quả |
|---|---|---|
| R | Rc | Kín tốt nhất, cả hai cùng côn 1:16 |
| R | Rp | Dùng phổ biến ở châu Âu, nên dùng chất làm kín |
| G | G | Kín nhờ gioăng ở mặt tựa, không kín trên ren |
| R | G | Vặn vào được, nhưng không phải tổ hợp làm kín theo tiêu chuẩn; kín hay không phụ thuộc chất làm kín |
| NPT | NPT | Kín trên ren, kèm chất làm kín |
| NPT | Rc hoặc Rp | Không lắp lẫn: khác góc ren, một số cỡ khác cả số ren/inch |
Trường hợp R vặn vào ren trong G: ren G trong có cùng góc ren và đường kính cơ bản với Rp nên ren R vặn vào gần như bình thường. Khác biệt là dung sai ren G trong chỉ lệch về phía rộng và ISO 228-1 không tính cho mối nối kín trên ren, nên độ kín phụ thuộc hoàn toàn vào băng tan hoặc keo. Không nên dùng tổ hợp này cho khí, hơi hoặc áp cao.
NPT với R khó ghép hơn vì hai khác biệt chồng lên nhau. Góc ren khác (60° và 55°). Số ren trên inch trùng ở cỡ 1/2 inch và 3/4 inch (14 ren/inch) nhưng lệch ở các cỡ khác: 1/8 inch có 28 ren/inch ở BSP và 27 ở NPT, 1/4 inch có 19 và 18, còn 1 inch có 11 và 11,5. Ở cỡ 1 inch, mỗi vòng ren lệch nhau 0,1 mm (bước 2,309 mm và 2,209 mm), sau 5 vòng đã lệch hơn một phần năm bước ren nên ren bị cắn.
Cách nhận biết ren côn hay ren thẳng ngoài hiện trường
- Đo hai đường kính: dùng thước cặp đo đường kính đỉnh ren ở vòng ren đầu, rồi ở vòng ren thứ 6 đến 8 tính từ đầu đó. Ren thẳng cho hai số bằng nhau; ren côn cho số ở vòng sâu hơn lớn hơn.
- Đặt thước thẳng dọc đỉnh ren: với ren côn, thước chạm các đỉnh ren ở đầu to và hở dần về đầu nhỏ. Ren thẳng chạm đều suốt chiều dài.
- Tìm mặt tựa: ren G thường có gờ phẳng hoặc rãnh đặt vòng đệm sau dải ren. Ngược lại, ren dạng côn thường kết thúc ở thân ống hoặc đoạn thoát ren, không có mặt tựa cho gioăng.
- Vặn thử bằng phụ kiện đã biết: cặp ren côn vặn tay thì chặt dần sau khoảng 4 đến 5 vòng. Ren thẳng chạy lỏng cho tới khi gờ chạm mặt tựa.
Ví dụ tính cho ren 1/2 inch (14 ren/inch, bước 1,814 mm). Cách nhau 6 bước ren là 10,9 mm dọc trục, nên đường kính chênh 10,9 / 16, khoảng 0,68 mm. Với cỡ 1 inch (11 ren/inch, bước 2,309 mm), cách nhau 6 bước là 13,9 mm và độ chênh khoảng 0,87 mm. Thước cặp 0,02 mm đủ để phân biệt, nhưng nên đo vài lần theo các hướng vì ren có thể dập, méo.
Chiều dài ăn ren và lực siết ren côn
Chiều dài ăn ren xác định theo hai bước: vặn tay (hand-tight), rồi siết thêm bằng cờ lê. Theo ASME B1.20.1, chiều dài vặn tay L1 của NPT 1/2 inch là 0,32 inch (khoảng 8,1 mm), tương đương 4,5 vòng. Với 3/4 inch là 0,339 inch, khoảng 4,7 vòng; với 1 inch là 0,400 inch, khoảng 4,6 vòng.
Sau khi vặn tay, lắp đặt thông thường chỉ siết thêm 1 đến 2 vòng bằng cờ lê. ASME B1.20.1 chừa cho phần siết cờ lê (L3) khoảng 3 vòng ren (tùy bảng tra ghi 3 đến 3,5 vòng), nên siết quá mức này là đã vượt phần ren được tính trước. Không siết đến hết dải ren: ren không có điểm dừng cơ khí nào ngoài giới hạn chịu lực của vật liệu, nên khi thấy “còn vặn được” nghĩa là chưa chắc còn an toàn.
Siết quá làm ren trong nở theo hướng kính, phụ kiện gang hoặc đồng thau nứt dọc, đôi khi chỉ lộ sau vài tuần rung hoặc chu kỳ nhiệt. Ren trong cũng bị giãn, lần lắp sau không kín nữa dù quấn thêm băng.
Cách làm kín ren côn
Với ren R và NPT, chất làm kín lấp khe xoắn còn lại sau khi ren đã ép chặt, không thay cho việc vặn đúng. Ren thẳng kín ở mặt tựa, quấn băng tan lên ren không giúp được gì.
- Chuẩn bị ren: làm sạch dầu, mạt ren và rỉ bằng bàn chải, kiểm tra ren không dập hay bavia. Sau đó quấn băng tan cho ren côn ngoài, hoặc bôi keo làm kín nếu chọn loại này.
- Chừa 1 đến 2 vòng ren đầu: không quấn băng sát mép, để mảnh băng không bị cắt rồi trôi vào lòng ống gây kẹt van hoặc tắc đầu phun.
- Quấn theo chiều vặn: nhìn từ đầu ren, quấn theo chiều kim đồng hồ để băng không bị tuột khi vặn vào. Quấn khoảng 3 đến 5 vòng, kéo căng cho băng ép vào chân ren, mỗi vòng chồng khoảng nửa bề rộng.
- Vặn tay rồi siết: băng tan bôi trơn, nên ren vào dễ hơn và rất dễ siết quá tay. Giữ nguyên quy tắc 1 đến 2 vòng cờ lê sau khi vặn tay.
- Thử kín: thử áp trước khi bọc cách nhiệt hoặc lấp rãnh. Nếu rò nhẹ, đừng siết thêm; tháo ra, làm sạch ren, quấn lại.
Keo làm kín ren (yếm khí hoặc dạng bột nhão) chọn theo nhiệt độ và lưu chất. Tránh dùng cho phụ kiện nhựa nếu nhà sản xuất không cho phép, vì một số loại keo gây nứt ứng suất nhựa.
Ứng dụng của ren côn
Ren côn dùng ở mối nối kín áp, ít tháo lắp:
- Ống thép mạ kẽm cấp nước: ống cắt ren R ở đầu, nối bằng phụ kiện ren trong. Đoạn nối ngắn giữa hai phụ kiện thường là kép ren mạ kẽm, hai đầu ren côn ngoài.
- Van bi, van cổng nối ren: cổng ren R, Rc theo chuẩn châu Á và châu Âu, NPT theo chuẩn Mỹ.
- Đồng hồ áp suất: cổng ren thường là G1/4 hoặc G1/2 (kín bằng gioăng), R1/4, NPT 1/4 (kín trên ren), một số dòng dùng ren mét M20×1,5. Đọc ký hiệu trên đồng hồ trước khi mua đầu nối.
- Khí nén: đầu nối và bộ lọc, bộ điều áp dùng ren R1/8 đến R1/2.
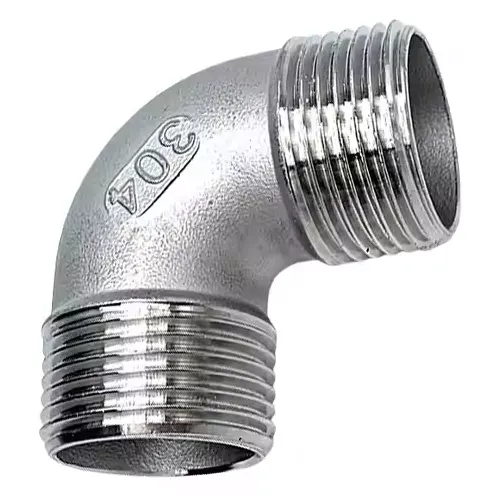
- Đường ống inox: cút ren inox và các phụ kiện ren khác. Inox dễ kẹt ren (galling) vì cọ xát làm vỡ lớp oxit thụ động và hai bề mặt hàn nguội vào nhau; vặn chậm, dùng chất chống kẹt tương thích lưu chất.
Lỗi thường gặp với ren côn và cách xử lý
- Rò ngay sau khi lắp: thường do ren dập, còn bavia hoặc quấn băng thiếu. Tháo, làm sạch, kiểm tra ren, quấn lại; không siết thêm.
- Nứt phụ kiện gang hoặc đồng thau: do siết quá. Thay phụ kiện, lần sau chỉ siết 1 đến 2 vòng sau khi vặn tay.
- Ren R vặn vào ren G trong bị rò: ren G trong không được thiết kế để kín trên ren. Đổi sang phụ kiện đúng loại (Rc hoặc Rp cho ren R, G kèm gioăng cho ren G).
- NPT lắp với R bị cắn ren: khác góc và số ren/inch. Dùng đầu chuyển ren, không cố siết.
- Rò sau vài tuần ở mối nối chịu rung hoặc thay đổi nhiệt: băng tan bị ép chảy dần (hiện tượng cold flow) hoặc ren giãn nở khác nhau. Tháo, thay băng hoặc chuyển sang keo kim loại chịu rung.
- Ren inox kẹt giữa chừng: dừng ngay, tháo ra, làm sạch, bôi chất chống kẹt rồi vặn lại; cố vặn sẽ hỏng cả hai ren.
Viva hỗ trợ xác định ren côn hay ren thẳng và cỡ ren khi khách gửi ảnh hoặc mang mẫu đến: Số 20, Ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội. Các bài về bước ren, kích thước và chất làm kín khác nằm trong chuyên mục tài liệu ren & bu lông.
Địa chỉ: Số 20 ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội
Phụ trách kinh doanh: Miss Hoa
Câu hỏi thường gặp về ren côn
Ren côn là gì?
Ren côn là ren cắt trên mặt côn, đường kính thay đổi dọc chiều dài ren với độ côn 1:16 (đổi 1 mm đường kính trên 16 mm chiều dài, góc nửa côn khoảng 1°47′). Vặn càng sâu, các vòng ren càng ép chặt nên ren côn tự làm kín được trên ren.
Ren côn và ren thẳng khác nhau thế nào?
Ren côn có đường kính thay đổi và làm kín trên ren nhờ hiệu ứng nêm. Ren thẳng (ren song song) có đường kính không đổi, không tự làm kín trên ren mà kín nhờ gioăng hoặc vòng đệm ở mặt tựa. Ren côn thường kèm băng tan hoặc keo, ren thẳng thì thay vòng đệm.
Ren R và ren G có lắp lẫn được không?
Vặn vào được nhưng không phải tổ hợp kín theo tiêu chuẩn. Ren R là ren côn ngoài theo ISO 7-1, ren G là ren thẳng theo ISO 228-1, không tính cho mối nối kín trên ren. Ghép R vào G trong thì độ kín phụ thuộc hoàn toàn vào chất làm kín. Ghép R với Rc hoặc Rp mới đúng chuẩn.
Ren côn có bắt buộc quấn băng tan không?
Ren côn R và NPT còn khe nhỏ ở đỉnh và chân ren nên thường cần băng tan hoặc keo làm kín. Ren NPTF kiểu Dryseal kín khô nhờ đỉnh và chân ren chạm nhau. Ren thẳng G không quấn băng tan lên ren mà dùng gioăng hoặc vòng đệm ở mặt tựa.
Siết ren côn bao nhiêu vòng là đủ?
Vặn tay tới khi chặt (khoảng 4 đến 5 vòng với NPT 1/2 inch), rồi dùng cờ lê siết thêm 1 đến 2 vòng. Không siết đến hết ren vì lực nêm làm nứt phụ kiện gang, đồng thau và làm giãn ren trong.