Lắp đặt mặt bích đúng kỹ thuật là tạo ra một lực ép đều, đủ lớn và giữ ổn định lên gioăng, chứ không phải siết bu lông càng chặt càng tốt. Mối nối kín khi ứng suất trên gioăng đủ lấp khe nhám mặt làm kín và vẫn còn dư khi áp suất đẩy hai bích tách ra. Dưới đây là 7 bước lắp đặt mặt bích, cách siết bu lông mặt bích theo hình sao nhiều vòng và lý do của từng bước.
Các bộ phận của mối nối mặt bích gồm hai mặt bích, gioăng nằm giữa và bộ bu lông, đai ốc, vòng đệm. Mối nối chỉ kín khi cả bốn thành phần đúng chủng loại, kích thước và được lắp đúng thứ tự.
Chuẩn bị dụng cụ, vật tư và an toàn trước khi lắp đặt mặt bích
Lắp đặt mặt bích cần ít dụng cụ, nhưng thiếu cờ lê lực hoặc chất bôi trơn là lý do hay gặp khiến mối nối rò.
- Cờ lê lực có thang đo phù hợp với mô men cần siết và còn trong hạn hiệu chuẩn.
- Chất bôi trơn ren dùng thống nhất cho cả bộ.
- Gioăng mới đúng vật liệu, kích thước và độ dày.
- Bu lông, đai ốc, vòng đệm đúng cấp bền và đủ số lượng.
- Dụng cụ căn chỉnh: dao căn lá, thước thẳng, kích hoặc palăng đỡ ống.
Với mối nối đã có trên đường ống đang vận hành (thay gioăng, thay van), phải cách ly đoạn ống, xả hết áp suất và môi chất, để nguội và khóa, gắn thẻ (LOTO) các van, nguồn năng lượng liên quan theo quy trình của nhà máy trước khi nới bất kỳ bu lông nào.
Mở van xả để xác nhận hết áp thay vì chỉ tin áp kế, vì áp có thể còn kẹt giữa hai van. Nới bu lông khi ống còn áp có thể làm gioăng văng ra và môi chất phun mạnh. Không siết hoặc nới bu lông khi mối nối còn áp, trừ khi quy trình bằng văn bản của nhà máy cho phép.
Lắp đặt mặt bích: kiểm tra, căn chỉnh, đặt gioăng và lắp bu lông
Siết đúng lực ở bước 5 không bù được mặt xước, bích lệch hay gioăng sai.
Bước 1: Kiểm tra vật tư trước khi lắp đặt mặt bích
Đối chiếu ký hiệu trên mặt bích: tiêu chuẩn (ASME B16.5, EN 1092-1, JIS B2220), cấp áp (Class, PN hoặc K), cỡ danh nghĩa và vật liệu. Hai bích khác tiêu chuẩn không thể lắp đặt mặt bích kín vì thường khác vòng tâm lỗ, số lỗ hoặc đường kính lỗ, nên bu lông chỉ ăn được một phần lỗ và tải phân bố lệch.
Hai bích cũng phải cùng kiểu mặt RF hay FF. Ghép bích thép mặt lồi RF với bích gang mặt phẳng FF làm bu lông tạo mô men uốn quanh mép gờ RF, và tai bích gang vốn giòn rất dễ nứt. Cách xử lý: gia công phẳng mặt RF của bích thép, dùng gioăng toàn mặt.
Sau đó soi mặt làm kín dưới ánh sáng nghiêng. Mặt RF theo ASME B16.5 có rãnh xoắn hoặc đồng tâm, độ nhám Ra 3,2–6,3 µm để gioăng bám. Vết xước hướng kính (chạy theo bán kính) là lỗi nặng vì tạo đường rò xuyên qua toàn bộ bề rộng gioăng. Kiểm tra thêm ba-via, vết va đập, sơn, xỉ hàn rồi lau sạch.
Bước 2: Căn đồng tâm và song song khi lắp đặt mặt bích
Khi lắp đặt mặt bích, hai bích phải đồng tâm và song song trước khi đặt bu lông. Nếu ống lệch mà thợ dùng bu lông để kéo hai bích về nhau, bu lông sẽ giữ lại một ứng suất uốn trong đường ống. Ứng suất này liên tục kéo mặt bích lệch ra, gioăng chịu tải không đều và rò sau vài chu kỳ nhiệt hoặc rung.
Cách kiểm tra: lồng hai bu lông đối diện, đo lệch tâm hai mép bích bằng thước thẳng, đo khe hở bằng dao căn lá tại bốn điểm cách nhau 90°. Giá trị lệch cho phép lấy theo phụ lục hướng dẫn căn chỉnh của ASME PCC-1 hoặc quy định dự án. Nếu khe hở không đều, chỉnh gối đỡ ống hoặc cắt, hàn lại đoạn ống; không dùng bu lông làm kích.
Với bích hàn, lỗi căn chỉnh thường phát sinh ngay khi hàn: bích xoay lệch lỗ hoặc vênh do co ngót mối hàn. Vì vậy cần định vị bích bằng đồ gá trước khi hàn ống, và để hai lỗ trên cùng đối xứng qua mặt phẳng đứng của ống.
Bước 3: Đặt gioăng
Khi lắp đặt mặt bích, gioăng phải đúng vật liệu, dải nhiệt độ, áp suất và kích thước; cách chọn nằm trong bài cách chọn gioăng cho mặt bích. Mặt RF dùng gioăng có đường kính ngoài nằm trong vòng bu lông; mặt FF dùng gioăng toàn mặt có lỗ bu lông. Gioăng xoắn (spiral wound) cần vòng định tâm bên ngoài và thường có vòng trong. Vòng RTJ phải có độ cứng thấp hơn rãnh trên bích để vòng biến dạng ôm rãnh; vòng cứng hơn sẽ hằn rãnh và lần lắp sau khó kín.
Đặt gioăng vào tâm, không để lấn vào lòng ống. Phần gioăng nhô vào dòng chảy bị xói mòn và có thể bong mảnh vào hệ thống. Không phết mỡ, keo hoặc chất bịt kín lên gioăng trừ khi nhà sản xuất cho phép: lớp bôi trơn làm hạ ma sát ở mặt gioăng, gioăng dễ bị trượt và đùn ra ngoài khi có áp.
Bước 4: Lắp bu lông, đai ốc và vòng đệm trước khi siết bu lông mặt bích
Số lượng và cỡ bu lông lấy theo tiêu chuẩn của bích, ví dụ qua bảng tra mặt bích DIN với bích PN, hoặc bảng ASME B16.5 với bích Class. Đường kính, bước ren và chiều dài bu lông tra thêm trong bảng kích thước bu lông lục giác. Chiều dài phải đủ để ren nhô khỏi đai ốc tối thiểu 1–2 bước ren, để đai ốc ăn hết ren chịu tải.
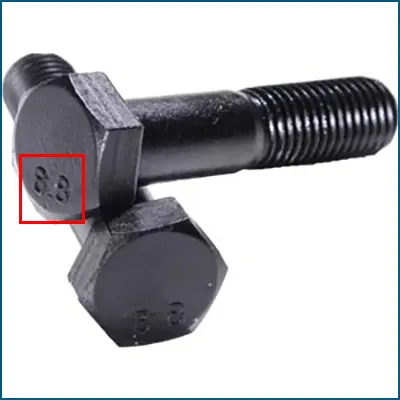
Vật liệu phải khớp với bích và môi trường: thép carbon cấp bền 8.8 (ISO 898-1) cho nước, khí nén; ASTM A193 B7 kèm đai ốc A194 2H cho dầu khí, hơi áp cao; inox A2-70 hoặc A193 B8/B8M cho bích inox và môi trường ăn mòn. Theo nguyên tắc chọn vật liệu mặt bích và bu lông, bu lông inox đi với bích inox để tránh ăn mòn điện hóa.

Bôi trơn ren và mặt tựa đai ốc bằng một loại chất bôi trơn duy nhất, vì hệ số ma sát quyết định lực kẹp sinh ra (xem mục lực siết bên dưới). Với bu lông inox, bôi trơn còn chống kẹt ren: dưới tải, màng oxit thụ động bị phá khi hai bề mặt trượt, kim loại hàn nguội vào nhau (galling) và đai ốc không tháo ra được. Siết chậm, không dùng súng siết tốc độ cao.
Dùng bu lông cùng lô, không lẫn cấp bền. Đặt vòng đệm phẳng cứng dưới đai ốc: vòng đệm giữ ma sát mặt tựa ổn định, giảm sai số lực kẹp giữa các bu lông và phân bố tải đều lên mặt tựa của bích.
Bước 5: Siết bu lông mặt bích theo trình tự hình sao
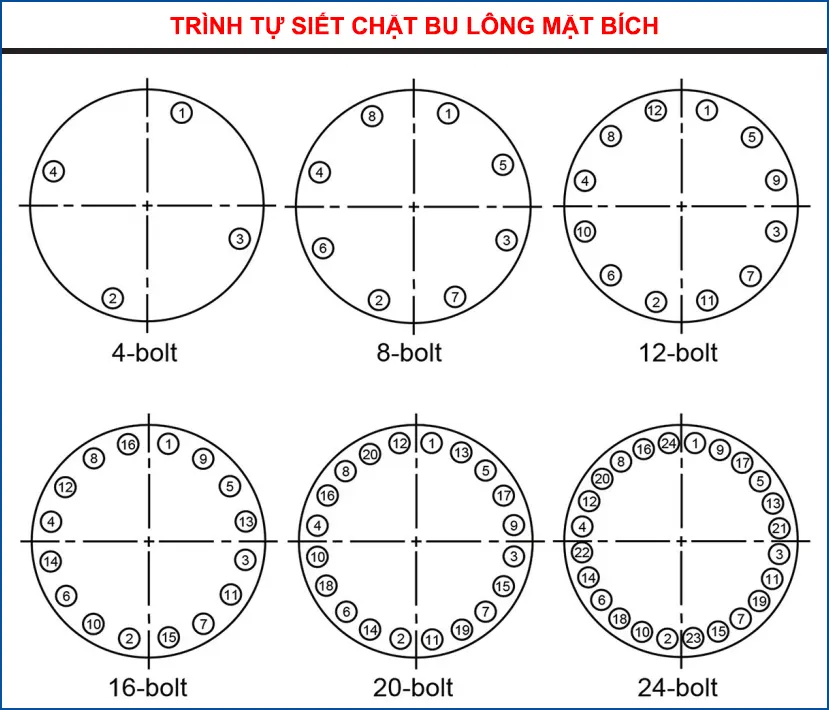
Siết bu lông mặt bích theo hình sao (chéo qua tâm), chia nhiều vòng với mô men tăng dần, là cách tạo lực ép đều nhất khi lắp đặt mặt bích. Trình tự dưới đây là phương pháp truyền thống (legacy) trong tiêu chuẩn ASME PCC-1 (lắp ráp mối nối bích bu lông); mô men mục tiêu do kỹ sư hoặc nhà sản xuất gioăng xác định, không có một con số chung cho mọi mối nối.
| Vòng | Mô men | Cách thực hiện |
|---|---|---|
| Siết tay | Chưa dùng cờ lê lực | Siết tay đều tất cả bu lông, sau đó siết ôm nhẹ không quá 20 % mô men mục tiêu; khe hở hai bích đều quanh chu vi. |
| Vòng 1 | 20–30 % mô men mục tiêu | Siết theo thứ tự hình sao như sơ đồ, kiểm tra khe hở vẫn đều. |
| Vòng 2 | 50–70 % mô men mục tiêu | Siết lại theo đúng thứ tự hình sao. |
| Vòng 3 | 100 % mô men mục tiêu | Siết theo hình sao lần cuối. |
| Vòng tròn | 100 % mô men mục tiêu | Đi vòng theo chiều kim đồng hồ, từng bu lông một, lặp lại đến khi đai ốc không còn xoay. |
| Kiểm tra (tùy chọn) | 100 % mô men mục tiêu | Sau vòng tròn ít nhất 4 giờ, khi chưa có áp, đi thêm một vòng tròn để bù phần gioăng giãn chùng. |
Vì sao siết bu lông mặt bích phải theo hình sao? Mặt bích cứng còn gioăng đàn hồi. Siết lần lượt bu lông sát nhau thì một phía gioăng bị ép trước, bích nghiêng, phía đối diện hở ra và rò ở phía lỏng. Siết các cặp bu lông đối diện giữ cho hai bích song song trong suốt quá trình nén.
Vì sao siết bu lông mặt bích phải chia nhiều vòng? Siết bu lông này làm bích biến dạng đàn hồi và các bu lông lân cận mất một phần lực căng (tương tác đàn hồi). Vòng đầu 20–30 % đặt bích song song, các vòng sau đưa lực tới giá trị cuối, còn vòng tròn ở 100 % bù những bu lông đã bị nới bởi bu lông siết sau.
PCC-1 còn có các pattern thay thế ở phụ lục, như hình sao cải tiến, góc phần tư (quadrant) hoặc siết nhiều cờ lê cùng lúc để giảm số lượt siết. Chỉ dùng khi quy trình của nhà máy đã thẩm định cho loại gioăng đó, vì gioăng mềm như gioăng xoắn dễ bị nén lệch nếu áp dụng sai. Với mối nối quan trọng, ghi lại mô men, cờ lê lực, chất bôi trơn và người siết để truy nguyên.
Lực siết bu lông mặt bích: công thức T = K × F × d và ví dụ minh họa
Khi siết bu lông mặt bích, mô men gần đúng tính theo công thức T = K × F × d. Trong đó T là mô men (N·m), F là lực kẹp mong muốn của mỗi bu lông (N), d là đường kính danh nghĩa bu lông (m) và K là hệ số ma sát tổng hợp (nut factor). Quy đổi đơn vị mô men xoắn N·m, kgf·m: 1 kgf·m ≈ 9,81 N·m.
Phần lớn mô men không biến thành lực kẹp: khoảng 90 % tiêu hao cho ma sát, trong đó khoảng một nửa ở mặt tựa đai ốc và 30–40 % ở ren; chỉ khoảng 10 % làm bu lông giãn ra (tham khảo). Vì vậy ma sát đổi một chút là lực kẹp đổi theo. K thường lấy khoảng 0,2 cho ren thép sạch chưa bôi trơn và khoảng 0,12–0,16 khi có bôi trơn (tham khảo, tùy chất bôi trơn); ren gỉ, bẩn có K cao hơn nhiều.
Ví dụ minh họa (không dùng làm mô men siết thực tế). Giả định: bu lông M16 cấp bền 8.8, diện tích chịu kéo 157 mm², lực kẹp mục tiêu F tương ứng ứng suất 200 MPa, tức F = 157 × 200 = 31 400 N; d = 0,016 m. Bảng dưới so sánh mô men cần thiết và lực kẹp khi siết bu lông mặt bích cùng 100 N·m.
| Điều kiện ren | K (giả định) | Mô men để đạt F = 31,4 kN | Lực kẹp nếu siết 100 N·m |
|---|---|---|---|
| Ren khô | 0,20 | 100,5 N·m | 31,3 kN (ứng suất khoảng 200 MPa) |
| Bôi trơn mức trung bình | 0,16 | 80,4 N·m | 39,1 kN (khoảng 249 MPa), tăng 25 % |
| Bôi trơn tốt | 0,12 | 60,3 N·m | 52,1 kN (khoảng 332 MPa), tăng 67 % |
Nhìn theo chiều ngược lại, cùng 100 N·m bu lông ren khô chỉ đạt khoảng 60 % lực kẹp của bu lông bôi trơn tốt (31,3 so với 52,1 kN), tức thấp hơn khoảng 40 %; đó là lý do lực kẹp thực tế có thể chênh 30–50 % chỉ vì bôi trơn. Bu lông khô siết theo mô men tính cho ren bôi trơn sẽ thiếu lực kẹp; bu lông bôi trơn tốt siết theo bảng cho ren khô có thể nghiền gioăng hoặc chảy dẻo.
Vì vậy cần dùng mô men do kỹ sư hoặc nhà sản xuất gioăng đưa ra cho đúng cấp bền, chất bôi trơn và loại gioăng. Mọi bảng mô men siết bu lông mặt bích chỉ có giá trị khi ghi rõ điều kiện áp dụng. Chẳng hạn bảng lực siết bu lông theo cấp bền tính cho mức siết tới 90 % giới hạn chảy với hệ số ma sát 0,12 (M16 8.8 khoảng 206 N·m); mối nối bích thường siết thấp hơn mức đó vì lực kẹp còn bị giới hạn bởi ứng suất ép cho phép của gioăng.
Bước 6 và 7: Thử áp, kiểm tra rò và siết lại sau vận hành
Bước 6: Thử áp và kiểm tra rò
Sau khi lắp đặt mặt bích, tiến hành thử áp lực đường ống theo quy trình dự án, thường bằng nước (thủy tĩnh) với áp suất thử theo tiêu chuẩn đường ống áp dụng. Nâng áp từng cấp, dừng kiểm tra ở mức trung gian. Thử bằng nước an toàn hơn thử khí vì nước gần như không nén được, năng lượng tích trữ nhỏ.
Quan sát chu vi bích tìm giọt nước, vết ẩm, bọt xà phòng (với khí), không đưa tay hoặc mặt gần mối nối đang có áp. Nếu thấy rò, hạ áp về không và cách ly trước khi siết lại. Nếu vẫn rò sau khi siết đúng trình tự, xem bài mặt bích bị rò rỉ để tìm nguyên nhân; siết mạnh hơn nhiều lần thường chỉ làm hỏng gioăng.
Bước 7: Kiểm tra sau khi lắp và siết lại bu lông mặt bích
Sau khi lắp đặt mặt bích, gioăng phi kim bị nén sẽ chảy và giãn trong những giờ đầu, nên lực kẹp giảm dần. Đó là lý do có vòng kiểm tra tùy chọn sau ít nhất 4 giờ trong bảng ở bước 5. Sau khi đã vận hành, chỉ kiểm tra lại khi đã xả áp, cách ly và quy trình cho phép.
Gioăng PTFE cần chú ý nhất khi lắp đặt mặt bích vì chảy nguội (creep): dưới tải liên tục, vật liệu từ từ chảy khỏi vùng nén và lực ép giảm. Vì thế PTFE cần kiểm tra lại, hoặc chọn loại độn (sợi thủy tinh, bari sulfat) hay PTFE giãn nở (ePTFE). Ngược lại, nhiều hãng khuyến cáo không siết lại gioăng sợi nén (CNAF) đã làm việc ở nhiệt độ cao, vì gioăng đã cứng, siết thêm dễ nứt. Không siết nóng khi chưa có phê duyệt và biện pháp bảo hộ.
Lắp đặt mặt bích khi có van giữa hai bích (wafer, lug)
Khi lắp đặt mặt bích có van ở giữa, van wafer được kẹp giữa hai bích bằng bu lông xuyên suốt ôm quanh thân van; van lug có tai ren để bắt từng bên bằng bu lông riêng. Khác biệt về kết cấu và cách chọn nằm trong bài van bướm wafer, lug và mặt bích.
- Để cánh van hơi mở khi đưa van vào, rồi mở hết cánh trước khi siết để chắc cánh không chạm bích hoặc mối hàn nhô vào lòng ống.
- Van có seat cao su làm kín bằng chính mép seat, nhiều hãng ghi rõ không dùng thêm gioăng giữa van và bích kim loại; thêm gioăng làm seat bị ép sai, dễ xô lệch.
- Căn tâm van bằng các bu lông phía dưới, lồng đủ bu lông rồi siết hình sao, đều hai phía; siết lệch ép seat về một bên làm van kẹt hoặc rò.
Sai lầm thường gặp khi lắp đặt mặt bích
| Sai lầm | Hậu quả | Cách tránh |
|---|---|---|
| Siết bu lông mặt bích lần lượt từng bu lông sát nhau | Bích nghiêng, gioăng bị nén lệch, rò một phía | Siết hình sao, nhiều vòng |
| Dùng bu lông kéo ống lệch về đúng vị trí | Ứng suất uốn trong ống, rò sau chu kỳ nhiệt hoặc rung | Căn lại gối đỡ hoặc hiệu chỉnh đoạn ống |
| Dùng lại gioăng đã ép | Mất độ đàn hồi, không bù được nhám mặt | Luôn dùng gioăng mới |
| Siết ren khô, ren bôi trơn lẫn nhau | Lực kẹp chênh lệch từng bu lông | Dùng một loại chất bôi trơn cho cả bộ |
| Không kiểm tra vết xước hướng kính | Đường rò xuyên qua bề rộng gioăng | Soi mặt làm kín, gia công lại hoặc thay bích |
| Siết bu lông mặt bích quá tay để “chắc ăn” | Nghiền gioăng, bu lông chảy dẻo | Theo mô men do kỹ sư hoặc hãng gioăng quy định |
Tư vấn lắp đặt mặt bích tại Viva
Viva cung cấp mặt bích, gioăng, bu lông cho nước, khí nén, hơi, hóa chất và tư vấn chọn vật tư khi lắp đặt mặt bích. Khi gửi yêu cầu, nêu tiêu chuẩn, cấp áp hai bích, môi chất và nhiệt độ làm việc. Liên hệ bộ phận kinh doanh tại Số 20, Ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội.
Địa chỉ: Số 20 ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội
Phụ trách kinh doanh: Miss Hoa
Câu hỏi thường gặp về lắp đặt mặt bích
Siết bu lông mặt bích theo thứ tự nào?
Siết theo hình sao (chéo qua tâm), không siết lần lượt bu lông sát nhau. Siết tay đều, rồi dùng cờ lê lực qua các vòng 20–30 %, 50–70 % và 100 % mô men mục tiêu, cuối cùng đi vòng tròn ở 100 % đến khi đai ốc không còn xoay. Đây là trình tự truyền thống của ASME PCC-1.
Lực siết bu lông mặt bích là bao nhiêu N·m?
Không có một con số chung. Mô men phụ thuộc cấp bền và đường kính bu lông, chất bôi trơn (hệ số K), loại gioăng và lực kẹp mục tiêu do kỹ sư hoặc nhà sản xuất gioăng xác định. Công thức gần đúng là T = K × F × d. Bảng mô men chỉ dùng được khi điều kiện bôi trơn và cấp bền trùng với thực tế.
Có cần bôi trơn bu lông khi lắp đặt mặt bích không?
Có, nên bôi trơn ren và mặt tựa đai ốc bằng một loại chất bôi trơn thống nhất. Bôi trơn làm giảm ma sát, nên cùng một mô men cho lực kẹp lớn hơn và đều hơn giữa các bu lông. Với bu lông inox, bôi trơn còn chống kẹt ren. Mô men mục tiêu phải tính theo đúng điều kiện bôi trơn này.
Có dùng lại gioăng mặt bích sau khi tháo được không?
Không nên. Gioăng đã nén một lần đã biến dạng dẻo, mất độ đàn hồi và không bù được độ nhám mặt bích khi lắp lại. Vòng RTJ kim loại cũng không dùng lại vì đã biến dạng theo rãnh. Giá gioăng nhỏ hơn nhiều so với chi phí dừng hệ thống do rò.
Khi nào cần siết lại bu lông mặt bích?
ASME PCC-1 có vòng kiểm tra tùy chọn ít nhất 4 giờ sau vòng siết cuối, khi chưa có áp, nhất là với gioăng chảy nguội như PTFE. Sau khi vận hành, chỉ siết lại khi đã xả áp, cách ly và quy trình cho phép; gioăng sợi nén đã qua nhiệt độ cao thường không nên siết lại.