Vật liệu mặt bích quyết định hai điều: áp suất cho phép ở từng nhiệt độ và khả năng chịu được môi chất bên trong ống. Vì vậy vật liệu là một trong 4 thông số phải chốt khi chọn mặt bích, cùng với cỡ, cấp áp suất và kiểu mặt làm kín. Bài này đi qua từng nhóm vật liệu mặt bích: thép carbon, inox, thép hợp kim, gang và nhựa, kèm lý do chịu được môi chất nào và giới hạn nhiệt ở đâu.
Tiêu chí chọn vật liệu mặt bích
Chọn vật liệu mặt bích theo thứ tự câu hỏi dưới đây. Bước trước thường đã loại sẵn nhiều lựa chọn của bước sau:
- Môi chất: độ pH, hàm lượng clorua, dầu hay nước, có chất oxy hóa hoặc dung môi hay không. Đây là tiêu chí loại vật liệu nhanh nhất.
- Nhiệt độ làm việc: cả nhiệt độ lớn nhất lẫn nhỏ nhất. Thép mất bền khi nóng, nhiều loại thép giòn khi lạnh, còn nhựa mềm đi rất sớm.
- Áp suất: tra áp suất cho phép của vật liệu ở đúng nhiệt độ làm việc, không dùng con số ở nhiệt độ phòng.
- Vật liệu ống và van: vật liệu mặt bích nên cùng họ với vật liệu ống để hàn được và tránh ăn mòn điện hóa.
- Môi trường bên ngoài: ngoài trời, ven biển, hầm ẩm, hóa chất bay hơi.
- Chi phí vòng đời: vật liệu mặt bích inox đắt hơn bích thép đáng kể nhưng không phải sơn lại, còn bích thép rẻ chỉ có lợi khi lớp bảo vệ được duy trì.
Vật liệu mặt bích thép carbon: A105, SS400, S235JR, P250GH, Q235
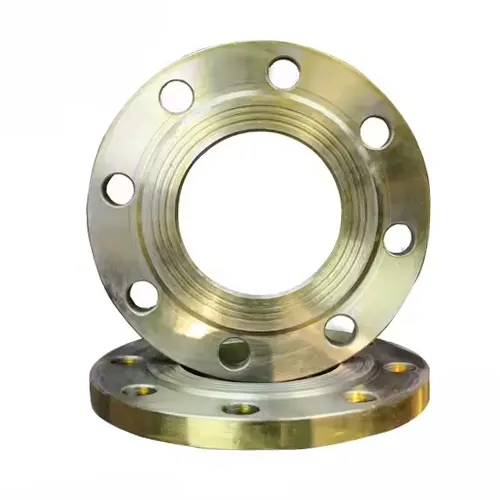
Mặt bích thép là loại dùng nhiều nhất vì rẻ, bền, dễ gia công và hàn. Với bích rèn theo ASME B16.5, vật liệu chuẩn là ASTM A105/A105M, thép carbon rèn có giới hạn chảy tối thiểu 250 MPa và giới hạn bền kéo tối thiểu 485 MPa. Định nghĩa xem ở bài thép carbon là gì.
Các mác thép carbon khác thường gặp theo hệ tiêu chuẩn: P245GH và P250GH của EN dùng cho bích chịu áp và nhiệt; S235JR (EN) và SS400 (JIS G3101) dùng cho bích phẳng hệ nước, khí nén; Q235 là mác kết cấu của Trung Quốc, giới hạn chảy 235 MPa với thép dày đến 16 mm. S235JR, SS400 và Q235 là thép kết cấu: tiêu chuẩn của chúng không bảo đảm độ bền ở nhiệt độ cao như thép bình áp và chúng không thuộc nhóm vật liệu nào của B16.5, nên chỉ dùng cho nước, khí nén ở áp và nhiệt độ thấp.
Điểm yếu của thép carbon là gỉ. Sắt bị oxy hóa thành lớp oxit xốp, không bám chặt, bong ra và để lộ kim loại mới, nên gỉ lan liên tục. Hai cách chống gỉ thường dùng:
- Mạ kẽm nhúng nóng: kẽm hoạt động hơn sắt nên bị ăn mòn thay cho thép và còn che chắn bề mặt. Phù hợp ngoài trời, hệ PCCC, nước lạnh. Không dùng cho nước nóng trên 60 °C lâu dài vì ở nhiệt độ này kẽm đảo cực, trở thành vùng được bảo vệ thay vì vùng hy sinh. Kẽm cũng tan trong axit và kiềm mạnh vì là kim loại lưỡng tính.
- Sơn phủ: sơn lót giàu kẽm cộng sơn epoxy cho ống nước thải, hầm ẩm. Lớp sơn phải còn nguyên; vết xước nhỏ vẫn là điểm bắt đầu gỉ.
Giới hạn nhiệt của thép carbon nằm ở graphit hóa. Bảng áp suất–nhiệt độ của B16.5 cho nhóm A105 kéo tới 538 °C, nhưng ASME lưu ý không nên dùng lâu trên 425 °C: tiếp xúc lâu ở nhiệt độ đó, pha cacbit phân hủy thành graphit và thép giòn dần. Vì vậy thực tế A105 dùng đến khoảng 425 °C, cao hơn phải chuyển sang thép hợp kim crom–molypden.
Thép hợp kim và thép nhiệt độ thấp
Trên khoảng 425 °C dùng thép hợp kim rèn A182: F11 (1¼Cr–½Mo) và F22 (2¼Cr–1Mo). Crom và molypden tạo cacbit bền, không phân hủy thành graphit, đồng thời tăng độ bền dão, nên thép giữ được độ bền ở nhiệt độ hơi quá nhiệt. Ở phía lạnh, thép carbon thường có điểm chuyển tiếp dẻo–giòn: dưới nhiệt độ này nó vỡ giòn thay vì dẻo. A350 LF2 là thép carbon rèn có thử va đập Charpy ở nhiệt độ thấp, dùng cho đường ống lạnh đến khoảng −46 °C.
Vật liệu mặt bích inox: 304, 316 và mác L
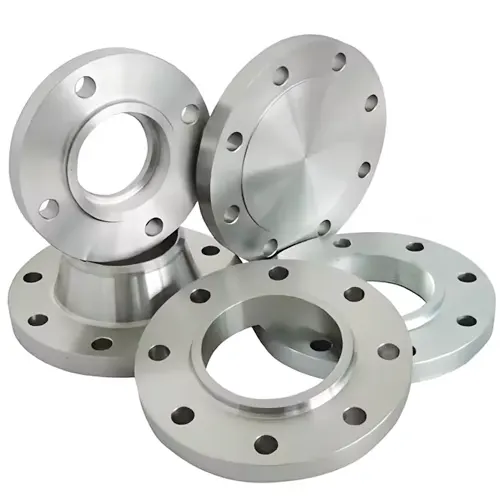
Inox 304 và 304L: mác mặc định khi không có clorua
Mặt bích inox 304 (A182 F304) chứa khoảng 18–20 % crom và 8–11 % niken. Crom tạo trên bề mặt một màng oxit rất mỏng, kín, tự phục hồi khi xước nếu có oxy; màng này là lý do inox không gỉ. Niken giữ cấu trúc austenit nên inox dẻo, dai, không nhiễm từ đáng kể và hàn tốt. Vị trí của 304 so với các mác inox khác có trong bài riêng.
Inox 304 phù hợp nước sạch, nước uống, thực phẩm, đồ uống, axit hữu cơ nhẹ và môi trường oxy hóa như axit nitric. Inox 304 yếu ở môi trường có clorua (nước muối, nước lợ, nước biển, chất tẩy chứa clo) và axit khử như axit clohydric. Vì phổ biến và giá thấp hơn 316, 304 là mác mặc định cho bích inox khi môi chất không có clorua.
304L là bản carbon thấp (tối đa 0,03 % carbon) của 304. Chữ L chỉ có tác dụng quanh mối hàn, xem mục chữ L bên dưới.
Mặt bích inox 316: vì sao chịu clorua tốt hơn 304
Mặt bích inox 316 khác 304 ở thành phần molypden: 316 chứa 2–3 % Mo, còn 304 gần như không có. Mo là nguyên tố quyết định khả năng chịu clorua của mặt bích inox 316. Ion clorua nhỏ, xuyên qua màng thụ động ở chỗ yếu (tạp chất, vết xước) và tạo ra điểm ăn mòn rỗ. Trong lỗ rỗ, muối clorua thủy phân sinh axit, mất oxy nên màng không phục hồi được, lỗ ăn sâu dần. Mo làm màng thụ động bền hơn và giúp màng tái tạo nhanh hơn trong lỗ rỗ nên điểm ăn mòn khó phát triển.
Người ta đo mức chịu rỗ bằng chỉ số PREN = %Cr + 3,3 × %Mo + 16 × %N. Giá trị càng cao càng chịu rỗ tốt:
| Mác | Mo (%) | PREN (tham khảo) | Dùng khi |
|---|---|---|---|
| 304 / 304L | gần như không có | khoảng 19 | nước sạch, thực phẩm |
| 316 / 316L | 2–3 | khoảng 24 | nước lợ nhẹ, hóa chất chứa Cl⁻ ở mức thấp |
| Duplex 2205 | khoảng 3 | khoảng 35 | nước biển, clorua cao |
| Super duplex | khoảng 3–4 | trên 40 | nước biển lưu thông, điều kiện khắc nghiệt |
Cần nói rõ giới hạn: mặt bích inox 316 không phải vật liệu chịu nước biển. Nước biển đứng yên hoặc ngâm lâu, hay có khe hở dưới gioăng, vẫn gây rỗ và ăn mòn khe trên 316, vì khe thiếu oxy nên màng không phục hồi. Với nước biển hãy chọn duplex 2205 hoặc super duplex, hoặc chuyển sang bích nhựa. Ngoài ra inox austenit chịu ứng suất kéo trong môi chất chứa clorua ở trên khoảng 60 °C có nguy cơ nứt ăn mòn ứng suất (ngưỡng còn tùy nồng độ clorua), nên mặt bích inox 316 cũng không phải đáp án cho nước nóng chứa clorua.
Chữ L làm gì: nhạy hóa ở mối hàn
Khi inox bị giữ ở khoảng 450–850 °C, như vùng ảnh hưởng nhiệt cạnh mối hàn, carbon trong thép kết hợp với crom tạo cacbit crom ở biên hạt. Vùng sát biên hạt mất crom, tụt dưới ngưỡng khoảng 10–12 % cần cho màng thụ động và bị ăn mòn dọc biên hạt. Hiện tượng này gọi là nhạy hóa. Bản 304L và 316L giữ carbon ở mức tối đa 0,03 %, ít carbon thì ít cacbit nên ít nhạy hóa. Vì vậy mặt bích inox 316 hay 304 cần hàn vào ống trong môi trường ăn mòn nên chọn mác L.
Đổi lại, mác L có giới hạn chảy thấp hơn nên áp suất cho phép của F316L thấp hơn F316 ở cùng Class (nhóm 2.3 so với 2.2 trong B16.5: Class 150 ở nhiệt độ thường là 15,9 so với 19,0 bar). Với mặt bích inox 316 không hàn như bích mù, lợi thế của chữ L gần như không còn.
Vật liệu mặt bích gang: gang xám, gang cầu và vì sao chỉ dùng mặt FF
Gang là hợp kim sắt–carbon có hàm lượng carbon cao hơn thép. Trong gang xám, carbon ở dạng graphit tấm. Các tấm này hoạt động như vết nứt có sẵn trong kim loại: gang xám chịu nén tốt nhưng chịu kéo và chịu uốn kém, gần như không giãn dài trước khi gãy. Vì vậy vật liệu mặt bích bằng gang xám chỉ dùng ở PN10 hoặc PN16, cho nước, và chủ yếu ở mặt phẳng FF.
Lý do dùng FF: ghép bích gang với bích thép mặt lồi RF thì chỉ có gờ RF tựa vào nhau. Lực tạo mô men uốn quanh mép gờ đúng vào phần tai bích gang giòn, và tai bích nứt. Cách xử lý đúng là gia công phẳng mặt RF của bích thép và dùng gioăng toàn mặt (full face) để lực ép trải đều.
Gang cầu (ductile) khác ở chỗ graphit ở dạng cầu nên không gây tập trung ứng suất, vật liệu dẻo hơn nhiều và chịu va đập tốt hơn. Bích và van gang cầu dùng cho cấp thoát nước PN10 đến PN25. Trong nước và đất, tốc độ gỉ của gang không chậm hơn thép carbon nhiều, nhưng thành bích gang dày nên tuổi thọ dài. Gang xám trong nước mềm, axit hoặc đất ăn mòn còn có thể bị ăn mòn graphit hóa: sắt tan đi, để lại khung graphit xốp trông vẫn nguyên hình nhưng mất bền.
Vật liệu mặt bích nhựa: PVC, PP, PVDF
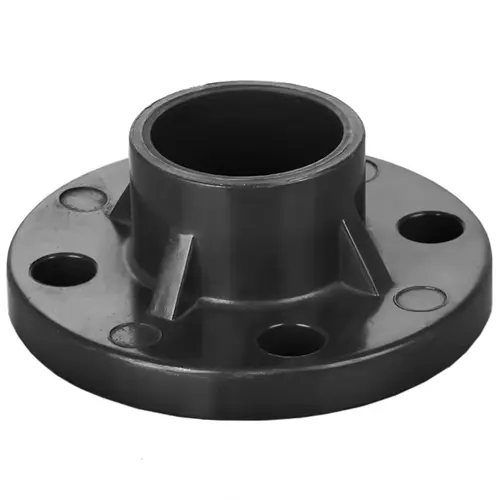
Mặt bích nhựa chịu axit và kiềm vô cơ tốt vì không bị ăn mòn điện hóa. Kim loại bị ăn mòn vì nhả electron và tan ra ion; nhựa không có electron tự do để nhả, mạch polyme liên kết C–C, C–Cl hay C–F lại bền, nên nước muối, axit và kiềm loãng gần như không tác động. Nhựa bị hỏng theo cách khác: dung môi làm trương nở hoặc hòa tan, chất oxy hóa mạnh phá mạch polyme, nhiệt làm mềm.
- uPVC: dùng đến khoảng 60 °C. Chịu axit, kiềm, muối, nước biển. Bị xeton, este và dung môi clo hóa làm trương nở hoặc hòa tan.
- PP: dùng đến khoảng 90 °C. Nhẹ, chịu axit và kiềm tốt, hợp nước nóng và hóa chất ở nhiệt độ vừa. Bị chất oxy hóa mạnh tấn công.
- PVDF: dùng đến khoảng 140 °C. Chịu axit, halogen và nhiều dung môi, đắt hơn PVC và PP đáng kể. Bị kiềm đậm đặc nóng và xeton tác động.
Các giới hạn nhiệt trên là tham khảo, áp suất cho phép của nhựa giảm nhanh theo nhiệt độ nên cần lấy bảng của nhà sản xuất. Nhựa còn dão (creep) nên bu lông chùng dần, cần siết lại sau vài giờ, và dùng vòng đệm lớn để không nén nứt mặt bích. Vật liệu gioăng đi kèm cũng phải chịu cùng môi chất với bích, xem hướng dẫn về vật liệu gioăng đi kèm.
Bảng chọn nhanh vật liệu mặt bích theo môi chất
| Môi chất | Vật liệu thường dùng | Lưu ý |
|---|---|---|
| Nước sạch, nước cấp | Thép carbon mạ kẽm hoặc sơn, gang cầu, uPVC | Mạ kẽm không dùng trên 60 °C |
| Nước thải | Thép sơn epoxy, gang cầu, PP, uPVC | Lớp sơn phải liền mạch |
| Nước biển | Duplex 2205, super duplex, nhựa | Tránh mặt bích inox 316 khi nước đứng yên |
| Hơi nước | A105 đến khoảng 425 °C; F11, F22 cao hơn | Tra bảng P-T theo nhiệt độ |
| Dầu, hydrocarbon | A105; LF2 khi lạnh | Gioăng chọn theo dầu |
| Axit vô cơ loãng | uPVC, PP, PVDF | Kiểm tra bảng tương thích hóa chất |
| Kiềm | Thép carbon hoặc inox ở nhiệt độ và nồng độ thấp; PP | Kiềm nóng đậm đặc cần tra riêng |
| Thực phẩm, đồ uống | Inox 304; 316L khi có clorua hoặc vệ sinh CIP | Bề mặt nhẵn, dễ làm sạch |
Bảng chọn nhanh vật liệu mặt bích chỉ để sàng lọc. Cùng một axit, đổi nồng độ, nhiệt độ hay tạp chất có thể phải đổi vật liệu, nên cần tra bảng tương thích cho từng hóa chất.
Giới hạn áp suất – nhiệt độ theo vật liệu mặt bích
Mỗi tiêu chuẩn quy định vật liệu mặt bích và bảng áp suất riêng, xem các tiêu chuẩn mặt bích ANSI, DIN, JIS. Với hệ Mỹ, ASME B16.5 chia vật liệu mặt bích thành các nhóm, như trình bày trong bảng tra mặt bích ANSI: nhóm 1.1 cho thép carbon như A105, nhóm 2.1 cho F304, nhóm 2.2 cho F316 và nhóm 2.3 cho F304L, F316L. Bảng dưới lấy theo bảng hệ mét của B16.5-2020:
| Nhiệt độ | A105 (nhóm 1.1), Class 150 | A105 (nhóm 1.1), Class 300 | F304L, F316L (nhóm 2.3), Class 300 |
|---|---|---|---|
| −29 đến 38 °C | 19,6 bar | 51,1 bar | 41,4 bar |
| 100 °C | 17,7 bar | 46,6 bar | 34,8 bar |
| 200 °C | 13,8 bar | 43,8 bar | 29,2 bar |
| 300 °C | 10,2 bar | 39,8 bar | 26,1 bar |
| 400 °C | 6,5 bar | 34,7 bar | 24,3 bar |
| 425 °C | 5,5 bar | 28,8 bar | 23,9 bar |
| 450 °C | 4,6 bar | 23,0 bar | 23,4 bar |
Ở nhiệt độ thường, A105 và inox F304 gần bằng nhau (Class 150: 19,6 và 19,0 bar; Class 300: 51,1 và 49,6 bar). Khi nóng lên, giới hạn chảy của inox austenit giảm nhanh, nên trong khoảng 100–400 °C bích inox chịu áp thấp hơn A105 rõ rệt. Từ khoảng 425 °C, A105 dão mạnh và áp cho phép tụt nhanh: Class 300 từ 34,7 bar ở 400 °C xuống 23,0 bar ở 450 °C, lúc này mác L đã ngang hoặc cao hơn. Số liệu theo bản 2020; bản mới nhất là B16.5-2025.
Bảng cũng cho thấy vì sao với A105 trên 425 °C, tăng Class không giải quyết được vấn đề: graphit hóa là giới hạn của vật liệu, không phải của độ dày bích, nên phải đổi vật liệu mặt bích sang F11, F22 hoặc inox.
Ăn mòn điện hóa khi ghép kim loại khác nhau
Khi hai vật liệu mặt bích kim loại khác điện thế tiếp xúc nhau trong môi chất dẫn điện (nước, nước biển, hơi ẩm ngưng tụ), chúng tạo thành một pin điện. Kim loại kém quý hơn đóng vai anode và bị ăn mòn nhanh hơn bình thường, kim loại quý hơn được bảo vệ. Ví dụ ghép bích inox với bích thép carbon, hoặc bích đồng với ống thép, thì thép là phía bị ăn mòn. Cần đủ ba điều kiện: hai kim loại khác điện thế, tiếp xúc điện, và có chất dẫn điện bao quanh. Bỏ một điều kiện là hết hiện tượng.
Tỷ lệ diện tích rất quan trọng. Anode nhỏ đứng cạnh cathode lớn sẽ bị ăn mòn tập trung, nên bu lông thép carbon trên bích inox hỏng nhanh. Ngược lại, bu lông inox trên bích thép carbon thì phần bị ăn mòn là bích thép có diện tích lớn, dòng ăn mòn trải rộng nên tốc độ chậm. Graphite trong gioăng xoắn hay gioăng graphite giãn nở cũng có điện thế rất quý, nên trong nước điện ly như nước biển có thể gây ăn mòn mặt bích thép ngay dưới gioăng; khi đó dùng loại graphite có chất ức chế ăn mòn hoặc đổi vật liệu gioăng.
Cách xử lý là dùng bộ cách điện: gioăng cách điện, ống lót cách điện cho bu lông và vòng đệm cách điện ở hai phía. Sau khi lắp, đo thông mạch giữa hai bích và giữa bu lông với bích; còn thông mạch là lắp sai. Đường ống có bảo vệ catốt cũng cần mối nối cách điện để dòng bảo vệ không bị rò đi nơi khác. Ăn mòn tại mặt tiếp xúc làm gioăng mất khả năng làm kín và là một nguyên nhân phổ biến của rò rỉ mặt bích do ăn mòn.
Đọc mác vật liệu mặt bích khắc trên cạnh bích
Trên cạnh bích thường khắc hoặc dập mác vật liệu mặt bích, Class hoặc PN, cỡ, số lô (heat number) và logo nhà sản xuất. Ví dụ A105 cho thép carbon rèn, F304 hoặc F316L cho inox rèn theo ASTM A182, SS400 theo JIS và SUS304 cho inox theo JIS. Cách đọc chi tiết nằm trong bài về ký hiệu vật liệu trên mặt bích.
Để chắc chắn vật liệu mặt bích đúng như ghi, đối chiếu số lô với chứng chỉ vật liệu (mill test certificate, thường theo EN 10204 loại 3.1). Nam châm chỉ giúp phân biệt thép carbon với inox austenit (inox duplex cũng hút nam châm), không phân biệt được 304 với 316. Muốn xác nhận có Mo hay không, dùng súng XRF (PMI) kiểm tra thành phần tại kho trước khi hàn lắp.
Nếu cần tư vấn chọn vật liệu mặt bích theo môi chất và nhiệt độ cụ thể, gửi bản vẽ P&ID hoặc thông số đường ống để Viva đối chiếu. Viva tư vấn tại Số 20, Ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội.
Địa chỉ: Số 20 ngõ 102 Hoàng Đạo Thành, P. Khương Đình, TP. Hà Nội
Phụ trách kinh doanh: Miss Hoa
Câu hỏi thường gặp về vật liệu mặt bích
Mặt bích inox 316 khác 304 ở điểm nào?
316 chứa 2–3 % molypden còn 304 gần như không có. Molypden giúp màng thụ động chịu được ion clorua nên mặt bích inox 316 ít bị rỗ hơn trong nước lợ và hóa chất chứa clorua (PREN khoảng 24 so với khoảng 19). Với môi chất sạch không có clorua, 304 là đủ và rẻ hơn.
Chữ L trong 304L và 316L nghĩa là gì?
L là low carbon, carbon tối đa 0,03 %. Ít carbon thì khi hàn, vùng nóng 450–850 °C ít tạo cacbit crom ở biên hạt, giảm hiện tượng nhạy hóa và ăn mòn biên hạt cạnh mối hàn. Đổi lại độ bền thấp hơn, nên áp suất cho phép của bích L thấp hơn bản thường.
Mặt bích SS400 có dùng cho hơi nóng được không?
Không nên. SS400 là thép kết cấu theo JIS G3101, tiêu chuẩn không bảo đảm độ bền ở nhiệt độ cao và mác này không thuộc nhóm vật liệu có bảng áp suất–nhiệt độ của ASME B16.5. Bích SS400 hợp với nước, khí nén áp thấp; đường hơi nóng nên dùng bích A105 hoặc vật liệu mặt bích theo tiêu chuẩn thép bình áp.
Mặt bích mạ kẽm dùng được cho nước nóng không?
Không nên dùng lâu dài trên khoảng 60 °C. Ở nhiệt độ này kẽm đảo cực, mất vai trò hy sinh bảo vệ thép. Mạ kẽm hợp với ngoài trời, hệ PCCC và nước lạnh. Với nước nóng nên chọn vật liệu mặt bích khác: thép sơn phù hợp, inox hoặc nhựa chịu nhiệt như PP.
Ghép bích inox với bích thép carbon có sao không?
Trong môi chất dẫn điện như nước hay hơi ẩm, thép carbon sẽ bị ăn mòn nhanh hơn vì kém quý hơn inox. Cần dùng bộ cách điện gồm gioăng, ống lót bu lông và vòng đệm cách điện, rồi đo thông mạch sau lắp để chắc chắn hai bích đã cách điện.
Bích A105 dùng được đến nhiệt độ bao nhiêu?
Bảng P-T của B16.5 cho nhóm A105 kéo tới 538 °C, nhưng ASME lưu ý không nên dùng lâu trên 425 °C vì pha cacbit có thể chuyển thành graphit làm thép giòn. Thực tế A105 dùng đến khoảng 425 °C, cao hơn chuyển sang F11 hoặc F22. Áp suất cũng giảm rõ khi nóng: Class 150 chỉ còn 5,5 bar ở 425 °C.